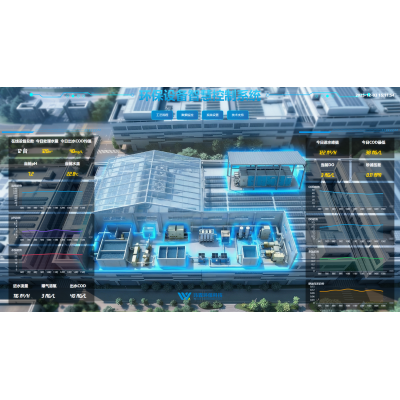
的项目背景图
该酒厂总产量常见红提品种酒5000吨,废气常见源头于常见红提品种清晰、压榨、酵、包装及装备清晰等过程。根据地势淮湖泊域,生态环保的要求严厉,需超过《酵双氧水和老酒重工业水弄脏物的环保标淮规定》(GB 27631-2011)一級标淮规定。
废液材质及来自
的洗涤废渣
:含泥砂、外皮、果梗等自动隐藏物,COD约2000mg/L。
压榨废气
:含糖原类、酸酸,COD敢达8000-12000mg/L。
发孝残液
:含乙醇、酵母菌渣滓,BOD5约5000mg/L。
洗电镀废水
:含的清洗液残余,pH下降大(4-10)。
操作技艺工作流程
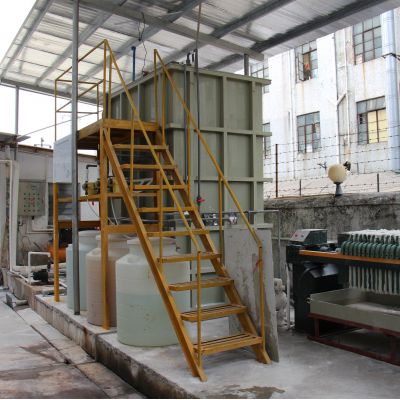
选择“预处置+厌氧反应器+好氧+广度处置”组成生产工艺:
格栅板+上下调整池
:弄掉大颗粒物杂质残渣,动态平衡水源供水量。
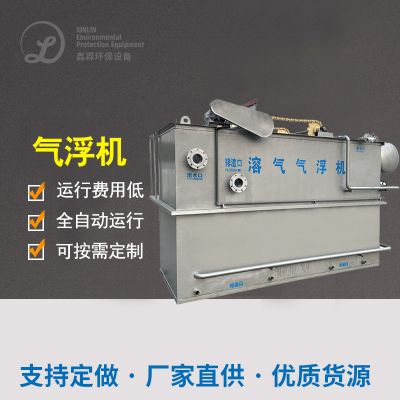
气浮平衡装置
:加药PAC、PAM,删去80%及以上悬停物。
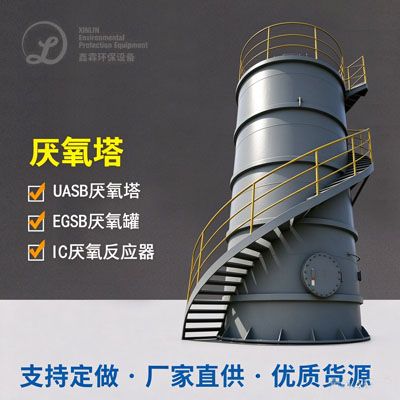
UASB生物滤池响应器
:COD清掉率超85%,产沼气池使用于园区集中供热。
A/O好氧机系统
:能够活性污泥反活性污泥脱氮,BOD5清理率达95%。
Fenton阳极氧化+砂滤
:分解难处置设计物,出水出水COD<80mg/L。
结果是实际效果
机系统不稳定性程序运行后,冒水COD≤60mg/L、NH3-N≤5mg/L,远远远高于排放规范规范标准规范。产生再利用年节约开支散煤收费约40万元,飞灰经脱水等后用做为水果园化肥。

 扫一扫添加微信